


Шероховатость поверхности очень важна для большинства поверхностей, связанных с скольжением, потому что такие факторы, как исходная скорость износа и характер продолжительности, сильно зависят от этой характеристики. Эти поверхности, как правило, несут нагрузку и должны быть отмечены шероховатостью, чтобы обеспечить пригодность для предполагаемого использования.
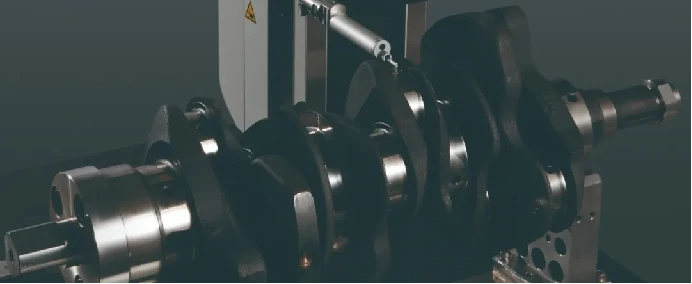
Многие части должны иметь определенную поверхностную отделку, чтобы достичь желаемой функции. Например, тело автомобиля перед рисункой или шеей на коленчатом валу или распределительного вала.
Что такое шероховатость поверхности?
Шероховатость поверхности (шероховатость поверхности) - это то, что мы называем шероховатостью поверхности в наших ежедневных измерениях, которые можно понимать как неравномерность небольших интервалов, крошечных пиков и долин в процессе обработки.
Обычно это определяется как небольшое расстояние между двумя волнами или двумя волновыми впадами (расстояние волн). В целом, волновое расстояние находится в пределах 1 мм или менее. Его также можно определить как измерение микро -контура, обычно известное как значение микро ошибок.
Подводя итог, у вас может быть общее представление о шероховатости, поэтому ниже приведен более подробный анализ.
Как правило, мы оцениваем шероховатость с базовой линией, самая высокая точка над базовой линией называется пиковой точкой волны, а самая низкая точка ниже базовой линии называется точкой волновой впадины, поэтому высота между пиком волны и волновой перерыва представлена z, а интервал микроэлемента представлена S.
В целом, размер значения S определяется в национальном стандарте проверки:
S <1mm is defined as surface roughness 1≤S≤10mm is defined as surface ripple
Согласно национальному стандарту метрологической проверки Китая, VDA3400, RA и RMAX обычно используются для оценки шероховатости поверхности проверки, и единица обычно экспрессируется мкМ.
Взаимосвязь между параметрами оценки
RA определяется как среднее арифметическое отклонение кривой (средняя шероховатость), RZ определяется как средняя высота неравномерности, а RY определяется как максимальная высота. Максимальная разница в высоте микро -контура, RY, также выражается RMAX в других стандартах.
Пожалуйста, обратитесь к следующей таблице для конкретной связи между RA и RMAX:
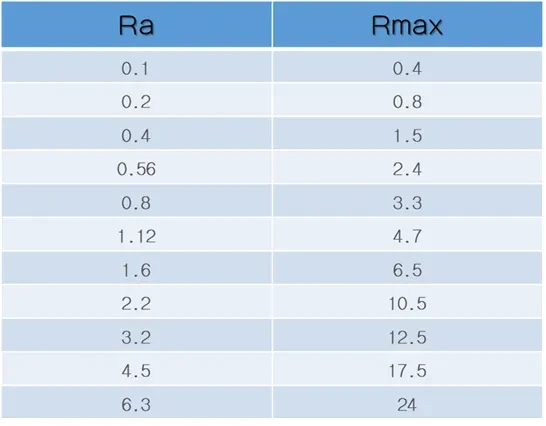
Таблица: сравнение параметров RA и RMAX (UM)
Как образуется шероховатость поверхности?
Образование шероховатости поверхности вызвано процессом обработки заготовки. Метод обработки, материал заготовки и процесса - все это факторы, которые влияют на шероховатость поверхности.
Например, обработка разряда используется для производства выпуска на поверхности заготовки.
Технология обработки и материал детали различны, а микро -трассы, оставшиеся на поверхности обработанной части, также различны (плотность, глубина, изменение формы и т. Д.).
Влияние шероховатости поверхности на заготовку
Устойчивость к износу заготовки, стабильность подгонки, усталостная прочность, коррозионная стойкость, уплотнение, жесткость контакта, точность измерения ... покрытие, теплопроводность и сопротивление контакта, способность отражения и излучение, сопротивление, влияет на поток жидкостей и газов, тока на поверхности проводника и т. Д.

Оценка оценки шероховатости поверхности
① Длина отбора проб
Длина единицы каждого параметра и длина отбора проб - это длина базовой линии, используемой для оценки шероховатости поверхности. В соответствии с стандартами ISO1997, обычно используется 0,08 мм, 0,25 мм, 0,8 мм, 2,5 мм, а 8 мм - базовая длина.
② Оценить длину
Он состоит из n эталонных длин. Шероховатость поверхности каждой части поверхности компонента не может по -настоящему отражать истинный параметр шероховатости на эталонной длине, но необходимо взять длину отбора проб N для оценки шероховатости поверхности. Длина оценки в соответствии с стандартом ISO1997, как правило, N равен 5.
③ Базовая линия
Базовая линия - это контурная медиана, используемая для оценки параметров шероховатости. Как правило, существует два типа: наименьшие квадраты медианы и средний арифметический средний контур.
[Медиана наименьших квадратов] включает в себя расчет точек, собранных во время измерения, с использованием метода наименьших квадратов.
[Средняя средняя арифметическая контура] гарантирует, что области верхних и нижних частей контура на медиане равны в длине отбора проб.
Теоретически, наименее медиана квадратов является идеальной базовой линией, но его трудно получить в практических приложениях, поэтому вместо этого используется арифметическая медиана контура, а позиция, приблизительная прямая линия, может использоваться для замены во время измерения.


